- Thuis
- Over ons
- Producten
- PPR-snelkoppeling
- Messing pijpfittingen
- Messing buitendraad rechte connector
- Messing binnendraad rechte connector
- Messing mannelijke-vrouwelijke draad rechte connector
- Messing 90 graden elleboogfitting
- Messing draadverloopstuk
- Messing pijpplug
- Messing T-stuk pijpfitting
- Aluminium-kunststof pijpfitting
- Messing Y-zeefconnector
- Messing slangpilaar fitting
- Ferrule-fitting
- CNC-bewerking
- Heet smeden
- Nieuws
- Downloaden
- Onderzoek verzenden
- Neem contact met ons op
Producten
Ons uitgebreide productportfolio omvat een breed scala aan koperen staven (inclusief loodvrije en loodvrije soorten), messing fittingen en buiscomponenten, ontworpen voor uitzonderlijke mechanische sterkte, corrosieweerstand en bewerkbaarheid in loodgieterswerk, HVAC, automobiel- en industriële toepassingen.
Fabrieksdirecte heetsmeedcomponenten voor zware industriële toepassingen
NINGXINGis een professionalLeverancierEnFabriekgespecialiseerd in het op maat maken van metaal voor leidingwerk, klepcomponenten, mechanische onderdelen en industriële fittingen. Met een interne productielijn voor heet smeden biedt NINGXING geïntegreerde productiediensten voor de voorbereiding van metalen staven, verwarming, matrijsvorming, trimmen, machinale bewerking, oppervlaktebehandeling en eindinspectie.
Heet smeden is een metaalvormproces op hoge temperatuur waarbij een metalen knuppel wordt verwarmd tot een geschikte vormtemperatuur en in een voorbereide matrijsholte wordt geperst. Het proces verbetert de materiaalcompactheid en maakt de productie mogelijk van componenten met complexe externe profielen en interne structuren. Het is met name geschikt voor kleppen, pijpfittingen, moeren, connectoren en andere onderdelen die betrouwbare mechanische eigenschappen en drukweerstand vereisen.
NINGXING ondersteunt verschillende productie-eisen via koper-, staal-, aluminium- en andere metaalvormprocessen. Klanten kunnen geschikte procesroutes selecteren op basis van materiaalkwaliteit, componentgeometrie, maatvereisten, bestelhoeveelheid en daaropvolgende bewerkingsvereisten.
Op materiaal gebaseerde verwerking
Koper- en messingvorming
Koper en messing worden veel gebruikt in leidingwerk, kleplichamen, connectoren en elektrische componenten vanwege hun combinatie van sterkte, corrosieweerstand en bewerkbaarheid. NINGXING kan materialen zoals HPb59-1 en C36000 verwerken volgens componentvereisten en klanttekeningen.
Voor complexe messingcomponenten zijn een goede voorbereiding van de knuppels en een goede controle van de verwarming belangrijk voor het bereiken van een consistente matrijsvulling. De materiaalkeuze kan ook worden aangepast op basis van de uiteindelijke toepassing, bewerkingsvereisten, drukomstandigheden en oppervlaktebehandeling.
Vormen van staal en aluminium
Staal en aluminium zijn geschikt voor structurele en mechanische componenten die verschillende combinaties van sterkte, gewicht en duurzaamheid vereisen. Staalvervorming kan worden gebruikt voor drukdragende en dragende onderdelen, terwijl aluminium een lichtere optie biedt voor toepassingen waarbij gewichtsvermindering belangrijk is.
NINGXING kan geschikte materiaalkwaliteiten aanbevelen op basis van de producttekening en de werkomgeving, waardoor buitenlandse kopers de materiaalprestaties, productieproblemen en de totale productiekosten in evenwicht kunnen brengen.
Deel geometrie en matrijsontwerp
Complexe holle componenten
Een belangrijk kenmerk van het proces is het vermogen ervan om componenten te vormen waarvoor anders meerdere productiebewerkingen nodig zouden zijn. Met geschikte matrijsstructuren en kerntrekmechanismen kan NINGXING holle of gedeeltelijk holle componenten produceren, zoals meerwegpijpfittingen en kleplichamen.
Deze mogelijkheid is vooral handig voor koperen kleplichamen, driewegfittingen en andere componenten waarbij interne holtes of aftakkingsstructuren vereist zijn. Door het juiste matrijsontwerp kan het materiaal in complexe holtes stromen, terwijl de vereiste wanddikte en algehele geometrie behouden blijven.
Matrijsontwikkeling voor aangepaste onderdelen
Voor op maat gemaakte componenten wordt de matrijsontwikkeling bepaald door de onderdeelgeometrie, het materiaal, de vormtemperatuur, de vereiste toleranties en het productievolume. NINGXING maakt gebruik van heet bewerkt matrijsstaal met de juiste warmtebehandeling om de weerstand tegen thermische cycli en herhaalde vormbelastingen te verbeteren.
Voor standaardproductieomstandigheden kan een goed ontworpen matrijs tienduizenden tot honderdduizenden vormcycli ondersteunen. Matrijsconstructie en levensduur worden beoordeeld op basis van de feitelijke materiaal- en productieomstandigheden, in plaats van op basis van één vaste specificatie voor elk project.
Selectie van productiemethode
Productie met één machine
De productie met één machine is geschikt voor bestellingen op maat, projecten met gemiddelde volumes en producten die flexibele productieafspraken vereisen. Automatische invoersystemen kunnen worden geïntegreerd met conventionele vormapparatuur om handmatige handelingen te verminderen en consistente productieomstandigheden te handhaven.
Deze productiemethode biedt flexibiliteit wanneer klanten meerdere productspecificaties nodig hebben of wanneer productieaantallen een volledig geautomatiseerde lijn niet rechtvaardigen.
Automatisch warmvormen
Voor bestellingen met grote volumes kan NINGXING geautomatiseerde vormapparatuur gebruiken om materiaaltoevoer, verwarming, vorming en verwijdering van onderdelen te integreren in een continu productieproces. Geautomatiseerde bediening helpt de productieconsistentie te verbeteren en de arbeidsafhankelijke handling te verminderen.
Afhankelijk van de componentgrootte, het materiaal en de machineconfiguratie kan de geautomatiseerde productie ongeveer 50 tot 100 stuks per minuut bereiken voor geschikte kleine componenten. De werkelijke output wordt bepaald door de productgeometrie, de vormvolgorde en de kwaliteitseisen.
Verwarmings- en vormcontrole
Temperatuurbeheer
De verwarmingstemperatuur heeft een directe invloed op de materiaalstroom, het vullen van de matrijs, de oppervlakteconditie en de vormstabiliteit. Kopermaterialen worden gewoonlijk verwarmd binnen een temperatuurbereik van ongeveer 600°C tot 700°C, terwijl staalmaterialen doorgaans hogere vormingstemperaturen vereisen, afhankelijk van hun samenstelling en toepassing.
De verwarmingstijd wordt normaal gesproken aangepast aan de diameter van de knuppel, het gewicht, het materiaaltype en de configuratie van de apparatuur. Overmatige verwarming moet worden vermeden omdat oververhitting korrelgroei of andere materiaalveranderingen kan veroorzaken die de prestaties van het uiteindelijke onderdeel beïnvloeden.
Druk- en vormparameters
De uitrustingskeuze hangt af van de afmetingen van de knuppel, het gewicht van het onderdeel, de geometrie en de vormweerstand. Typische vormapparatuur kan werken binnen een drukbereik van ongeveer 60 kN tot 300 kN, terwijl de werkelijke machinecapaciteit moet worden bepaald door technische evaluatie van het specifieke onderdeel.
Tijdens de productie moeten de vormkracht, matrijsuitlijning, knuppeltemperatuur, smering en cyclustijd samen worden gecontroleerd. Stabiele procesparameters helpen de maatvariatie te verminderen en de herhaalbaarheid tussen productiebatches te verbeteren.
Bewerking na het vormen
Bewerkingstoelage
Hoewel het vormproces een relatief dicht bij de uiteindelijke componentgeometrie kan bereiken, vereisen kritische functionele oppervlakken normaal gesproken extra bewerking. Voor draadgaten, afdichtingsoppervlakken, montagevlakken en precisieverbindingsgebieden kunnen bewerkingsmarges van ongeveer 0,5 tot 1,5 mm nodig zijn, afhankelijk van het ontwerp van het onderdeel.
NINGXING kan het vormproces coördineren met daaropvolgende CNC-draai-, boor-, tap-, frees- en andere bewerkingen om afgewerkte componenten te produceren volgens klanttekeningen.
Dimensionale en oppervlaktevereisten
Typische gevormde componenten kunnen onder geschikte productieomstandigheden een maatnauwkeurigheid van ongeveer graad 6 tot graad 7 bereiken, terwijl de oppervlakteruwheid ongeveer Ra 6,3 tot 12,5 μm kan bereiken, afhankelijk van het materiaal, de toestand van de matrijs en de procesparameters.
Voor componenten met strikte maat- of afdichtingseisen wordt de eindinspectie uitgevoerd na de bewerking, in plaats van uitsluitend te vertrouwen op de afmetingen van het gevormde plano.
Toepassingsgebieden
Kleppen en leidingmateriaal
Het proces wordt veel gebruikt voor koperen kogelkraanlichamen, klepafsluiterlichamen, schuifafsluitercomponenten, terugslagkleponderdelen, pijpconnectoren, driewegfittingen, ellebogen, wartelmoeren en verloopbussen.
Het is ook geschikt voor watermeterhuizen, filterhuizen en drukreduceerventielen. De hoge materiaaldichtheid die wordt bereikt door het gecontroleerd vormen maakt deze componenten geschikt voor toepassingen waarbij drukbestendigheid en betrouwbare afdichting belangrijk zijn.
Mechanische en hydraulische componenten
Bij mechanische productie en hydraulische toepassingen kunnen gevormde componenten manometerconnectoren, oliepijpfittingen, hydraulische kleppenblokken en andere onderdelen omvatten die worden blootgesteld aan statische druk of herhaalde mechanische belastingen.
Staal- of aluminiumvervorming kan ook worden toegepast op geselecteerde auto- en motorfietsonderdelen, waaronder fusees en rembeugels, afhankelijk van de vereiste materiaaleigenschappen en componentstructuur.
Hardware en elektrische componenten
Voor dagelijks gebruik en architecturale hardware omvatten de toepassingen hoogwaardige deurgrepen, slotlichamen, basissen voor badkameraccessoires en afvoerputten waarbij maatconsistentie, oppervlaktekwaliteit en corrosiebestendigheid belangrijk zijn.
Elektrische en communicatietoepassingen omvatten koperen aansluitklemmen, kabelklemmen en explosieveilige kabelinvoerdozen. Kopervorming is met name geschikt voor componenten waarbij zowel elektrische geleidbaarheid als structurele integriteit vereist zijn.
Aangepaste productieservice
Van staafmateriaal tot afgewerkte componenten
NINGXING biedt een geïntegreerde productieroute van koperen of stalen staven tot gevormde plano's en afgewerkte componenten. Dankzij deze aanpak kunnen klanten de materiaalkeuze, vorming, bewerking en inspectie coördineren via één productiepartner.
Voor projecten op maat kunnen klanten tekeningen, monsters, 3D-modellen, materiaalvereisten of toepassingsinformatie verstrekken. NINGXING kan vervolgens de vormrichting, matrijsstructuur, bewerkingstoeslag en productiemethode evalueren vóór massaproductie.
Kleine batch- en massaproductie
Het productiesysteem ondersteunt zowel maatwerkorders van gemiddelde volumes als herhalingsproductie van grote volumes. De ontwikkeling van matrijzen vergt doorgaans ongeveer 15 tot 30 dagen, afhankelijk van de complexiteit van de componenten, de gereedschapsstructuur en de goedkeuringsvereisten van de klant.
Voor projecten met meerdere specificaties kan de productiemethode worden aangepast aan de bestelhoeveelheid en leveringsvereisten, waardoor klanten onnodige investeringen in gereedschap en apparatuur kunnen vermijden.
Veelgestelde vragen
Hoe verhoudt het zich tot gieten en conventioneel smeden?
Vergeleken met gieten kan Hot Forging veelvoorkomende gietgerelateerde defecten zoals interne porositeit en krimp verminderen als het proces op de juiste manier wordt gecontroleerd, terwijl de resulterende materiaalstructuur gunstige mechanische eigenschappen kan bieden voor drukdragende componenten.
Vergeleken met conventioneel heet smeden kunnen gespecialiseerde matrijsconstructies en kerntrekmechanismen het mogelijk maken om holle of vertakte geometrieën te produceren met minder daaropvolgende bewerkingen. Het werkelijke voordeel hangt af van de componentgeometrie, het materiaal, de productiehoeveelheid en de kwaliteitseisen.
Welke bewerking is gewoonlijk vereist na het vormen?
Voor gevormde plano's kunnen CNC-draaien, boren, tappen, frezen of andere nabewerkingen nodig zijn. Kritieke gebieden zoals draadgaten, afdichtingsoppervlakken en montagevlakken vereisen normaal gesproken machinale bewerking om de uiteindelijke tekeningafmetingen te bereiken.
De vereiste bewerkingshoeveelheid is afhankelijk van de vormnauwkeurigheid en het productontwerp. NINGXING kan geschikte bewerkingstoeslagen bepalen tijdens de gereedschaps- en procesontwikkelingsfase.
Hoe moet het materiaal worden geselecteerd?
Bij de materiaalkeuze moet rekening worden gehouden met de vormtemperatuur, mechanische vereisten, corrosieomstandigheden, bewerkingsvereisten en uiteindelijke toepassing. Voor kopercomponenten kunnen messingsoorten zoals HPb59-1 en C36000 worden overwogen voor toepassingen die een geschikte vervormbaarheid en bewerkbaarheid bij hoge temperaturen vereisen.
Voor stalen componenten moeten het koolstofequivalent, de vormtemperatuur en de warmtebehandelingseisen worden geëvalueerd om het risico op scheuren of overmatige ontkoling tijdens verhitting te verminderen. NINGXING kan geschikte materiaalkwaliteiten aanbevelen en monsterproeven uitvoeren op basis van klanttekeningen en bedrijfsomstandigheden.
- View as
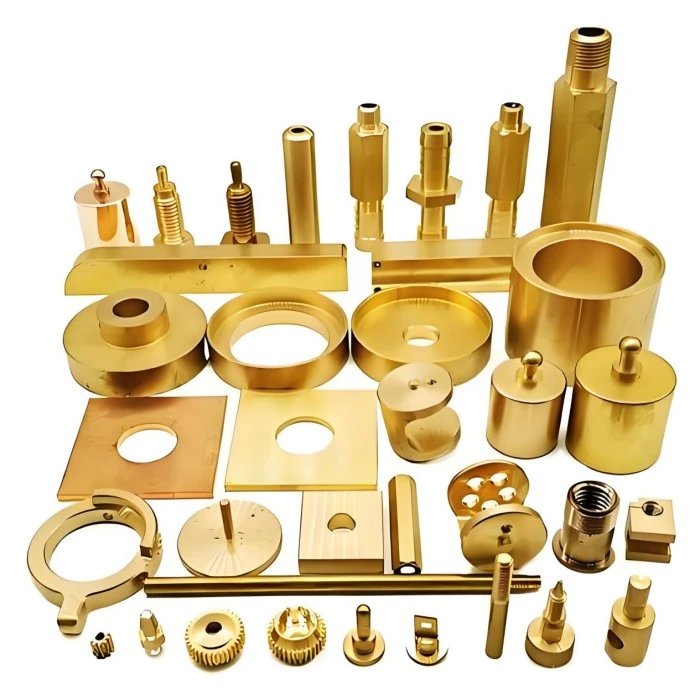
Koper heet smeden service
NINGXING biedt op maat gemaakte Copper Hot Forging Service-oplossingen voor de automobiel-, elektrische, maritieme, machine- en andere industriële toepassingen. Met gecontroleerde verwarming, nauwkeurig smeden van matrijzen, CNC-bewerking en strikte kwaliteitsinspectie produceren wij componenten van koperlegeringen met hoge sterkte, goede geleidbaarheid en betrouwbare maatconsistentie. Aanpassing op basis van tekeningen en monsters wordt ondersteund, met naleving van ISO9001:2015, CE en RoHS voor toepasselijke projecten.
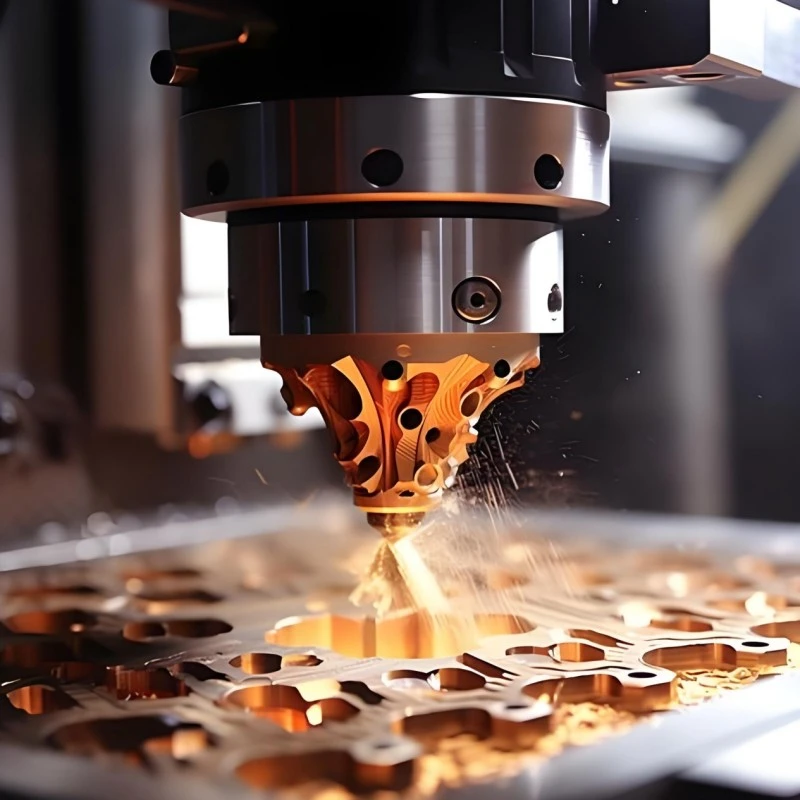
Koperen heet gesmede onderdelen
NINGXING levert op maat gemaakte koperen heetgesmede onderdelen voor kleppen, auto-onderdelen, elektrische connectoren, stroomapparatuur en sanitaire hardware. Met behulp van gecontroleerde verwarming, nauwkeurig smeden van matrijzen en CNC-afwerking produceren we dichte, zeer sterke koperlegeringscomponenten met consistente afmetingen en betrouwbare prestaties. We ondersteunen maatwerk op basis van tekeningen en monsters, proeven in kleine batches en volumeproductie, met naleving van ISO9001:2015, CE en RoHS.
NINGXING is een professionele Heet smeden fabrikant en leverancier in China. Wij heten u van harte welkom bij de groothandel in producten van hoge kwaliteit tegen een concurrerende prijs vanuit onze fabriek.
Nieuwsaanbevelingen